车间里关于冷缩装配的争议,往往集中在“泡多久”上。有人按半小时执行,有人坚持两小时才稳妥。这两种做法的问题在于,都把浸泡时长当成固定值,而它其实是由零件截面厚度决定的变量。时间不足,心部未冷透,装配中途尺寸回弹卡死;时间过长,对精度件反而带来尺寸不稳的风险。
一、时长取决于“冷透”,不取决于重量
液氮沸点约-196℃,零件浸入后热量从表面向心部传导。表面几分钟就能降到接近液氮温度,但心部需要更长时间。因此,决定浸泡时长的关键参数是特征截面厚度,而不是零件总重或外形尺寸。一个直径200mm但壁厚15mm的薄壁套,冷却速度远快于直径80mm的实心轴。
除厚度外,还有三个因素会影响实际时长:
二、参考时长
上述区间为常用碳钢件在敞开式低温槽中的经验值。不锈钢及高合金钢可在此基础上增加30%~50%;铝合金可适当缩短。表中时长已包含均温段,无需额外叠加。
需要注意的是,表格仅提供起点。正式批量作业前,必须通过首件实测确定本厂的具体参数。
三、计时起点要写进作业指导书
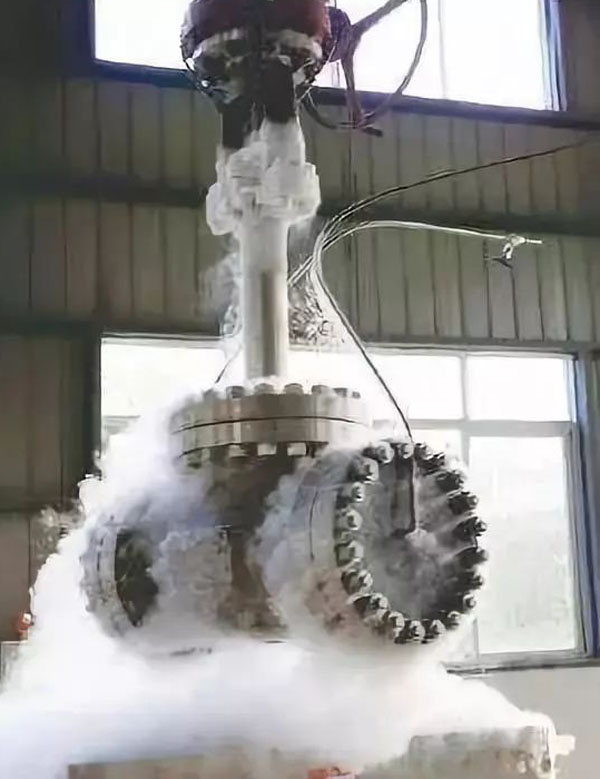
同一批零件,计时方式不同会产生十几分钟的偏差。零件刚入槽时会出现剧烈沸腾并伴随大量白雾,这是膜态沸腾阶段,蒸气膜附着在表面,传热效率较低。真正有效的冷却从液面转为平稳翻滚、白雾明显减少时才开始。
作业指导书应将这一状态作为计时起点,并配照片或示意图说明。班组交接时若标准不一致,工艺纪律便难以维持。
四、上限同样要控制
“多泡一会儿没坏处”的看法并不准确。超过均温所需时长后,继续浸泡不会增加收缩量,却会带来以下问题:
合理的做法是设定上限值,而非不设限。
五、比浸泡时长更要紧的是装配窗口
零件出槽后回温极快。薄壁小件在空气中暴露十几秒,收缩量就会损失大半。因此,工位布置应当围绕装配窗口进行:
浸泡时长省下的几十秒,常常会在装配环节消耗殆尽。
六、用首件把时长定下来
经验表格只能作为起点,可靠的做法是进行一次实测:在同批试件的心部和表面分别布置低温热电偶,记录降温曲线,确认心部达到目标温度的时间点,再预留10min左右的均温余量。由此得出的时长即为该零件的工艺参数,写入作业指导书后不再随意调整。
若无热电偶条件,可用表面测温枪配合修正系数做对比验证,或用同材质同截面的试棒做装配试验:按不同时长分组装配,观察是否出现中途卡滞、压入力异常,装配后复测配合尺寸一致性。能稳定通过的最短时长即为合理值。
七、常见问答
Q:能不能用结霜情况判断是否冷透?
只能作为辅助手段。表面结霜均匀、沸腾减弱说明表面已到位,但无法反映心部温度。批量生产前仍需用热电偶或装配试验固化参数。
只能作为辅助手段。表面结霜均匀、沸腾减弱说明表面已到位,但无法反映心部温度。批量生产前仍需用热电偶或装配试验固化参数。
Q:零件可以提前泡好放着等装配吗?
不建议。长时间浸泡既无必要,又增加尺寸变化风险。应按装配节拍分批入槽,做到随泡随装。若确需等待,零件应留在槽内保温,不要取出放置在空气中。
不建议。长时间浸泡既无必要,又增加尺寸变化风险。应按装配节拍分批入槽,做到随泡随装。若确需等待,零件应留在槽内保温,不要取出放置在空气中。
Q:带盲孔或封闭腔体的零件能直接浸泡吗?
不能直接浸泡。腔内气体冷凝会形成负压吸入液体,回升时液体急剧汽化又会造成超压。这类零件须预先开通气孔,或改用局部喷淋配合冷风的方式。
不能直接浸泡。腔内气体冷凝会形成负压吸入液体,回升时液体急剧汽化又会造成超压。这类零件须预先开通气孔,或改用局部喷淋配合冷风的方式。
Q:橡胶密封圈、塑料保持架的组件可以整件泡吗?
不可以。非金属材料与金属的收缩率差异较大,低温下容易松动、开裂或失去弹性。应拆分后只冷缩金属件,装配前再装入密封件。
不可以。非金属材料与金属的收缩率差异较大,低温下容易松动、开裂或失去弹性。应拆分后只冷缩金属件,装配前再装入密封件。
Q:夏天和冬天浸泡时长要调整吗?
环境温度对槽内冷却过程影响有限,但对出槽后的装配窗口影响明显。夏季回温更快,工位要更紧凑;冬季需注意地面和操作面结霜打滑,做好防滑和防冻伤防护。
环境温度对槽内冷却过程影响有限,但对出槽后的装配窗口影响明显。夏季回温更快,工位要更紧凑;冬季需注意地面和操作面结霜打滑,做好防滑和防冻伤防护。
Q:同一批零件分两次入槽,时长怎么算?
以最后一次完全浸没为计时起点。中途提出再放入的零件,表面已形成的低温层会被破坏,相当于重新开始冷却,需按完整时长执行。
以最后一次完全浸没为计时起点。中途提出再放入的零件,表面已形成的低温层会被破坏,相当于重新开始冷却,需按完整时长执行。