机械装配环节经常遇到过盈配合装配难题,传统热装、压装方式容易造成配合面划伤、零件变形,尤其高强铝合金、模具钢类精密构件,对装配精度要求高。液氮冷冻装配(低温冷装)依靠低温收缩原理,让内件产生可控尺寸收缩,轻松放入配合孔位,待工件回温膨胀后形成紧密过盈结合。温度区间是冷装工艺的核心参数,温度过高收缩量不足,温度过低则有材料脆化风险,本文结合现场装配经验,梳理液氮冷冻的温度范围、选用逻辑、装配操作要点,为机械装配工艺制定提供参考。
液氮冷冻以液氮作为冷源,常压下液氮沸点为 - 196℃,也是液氮深冷箱可达到的极限低温。但机械装配并非都要直接使用 - 196℃,需要结合材料种类、工件壁厚、所需收缩量,选择合适的控温区间。
常规冷装温度区间分为三档。第一档,-80℃~-120℃,多用于普通碳钢、中低强度铝合金小件装配。该区间工件收缩量适中,降温速率平缓,材料低温脆性风险低,适合小过盈量装配,操作安全门槛低,一般采用梯度降温方式,不需要长时间浸泡。
第二档,-120℃~-160℃,是机械冷装最常用区间,适配绝大多数 40Cr、42CrMo 结构钢,以及 7075 铝合金、轴承钢等精密零件。这个温度段能够获得稳定可控的径向收缩量,兼顾收缩效果与材料韧性,广泛应用于齿轮、衬套、轴套、定位销等精密构件冷装,也是工厂批量装配的优选区间。
第三档,-160℃~-196℃,属于深度低温区间。仅用于大过盈量装配、厚壁工件,需要更大收缩余量方便装配。该区间要重点评估材料低温力学性能,部分材料在极限低温下韧性下降,对于薄壁件、承受冲击载荷的构件,不建议直接选用 - 196℃长时间保温。
在实际机械装配作业中,温度选择不能只看收缩量,还要兼顾保温时间与工件结构。厚壁工件导热慢,即便设定目标温度,也需要足够保温时间,保证工件芯部温度与表层一致,否则内外收缩不均,装配到位回温后会出现配合应力不均。薄壁零件则要控制降温速率,快速降温带来的温差应力,容易引发微损伤。
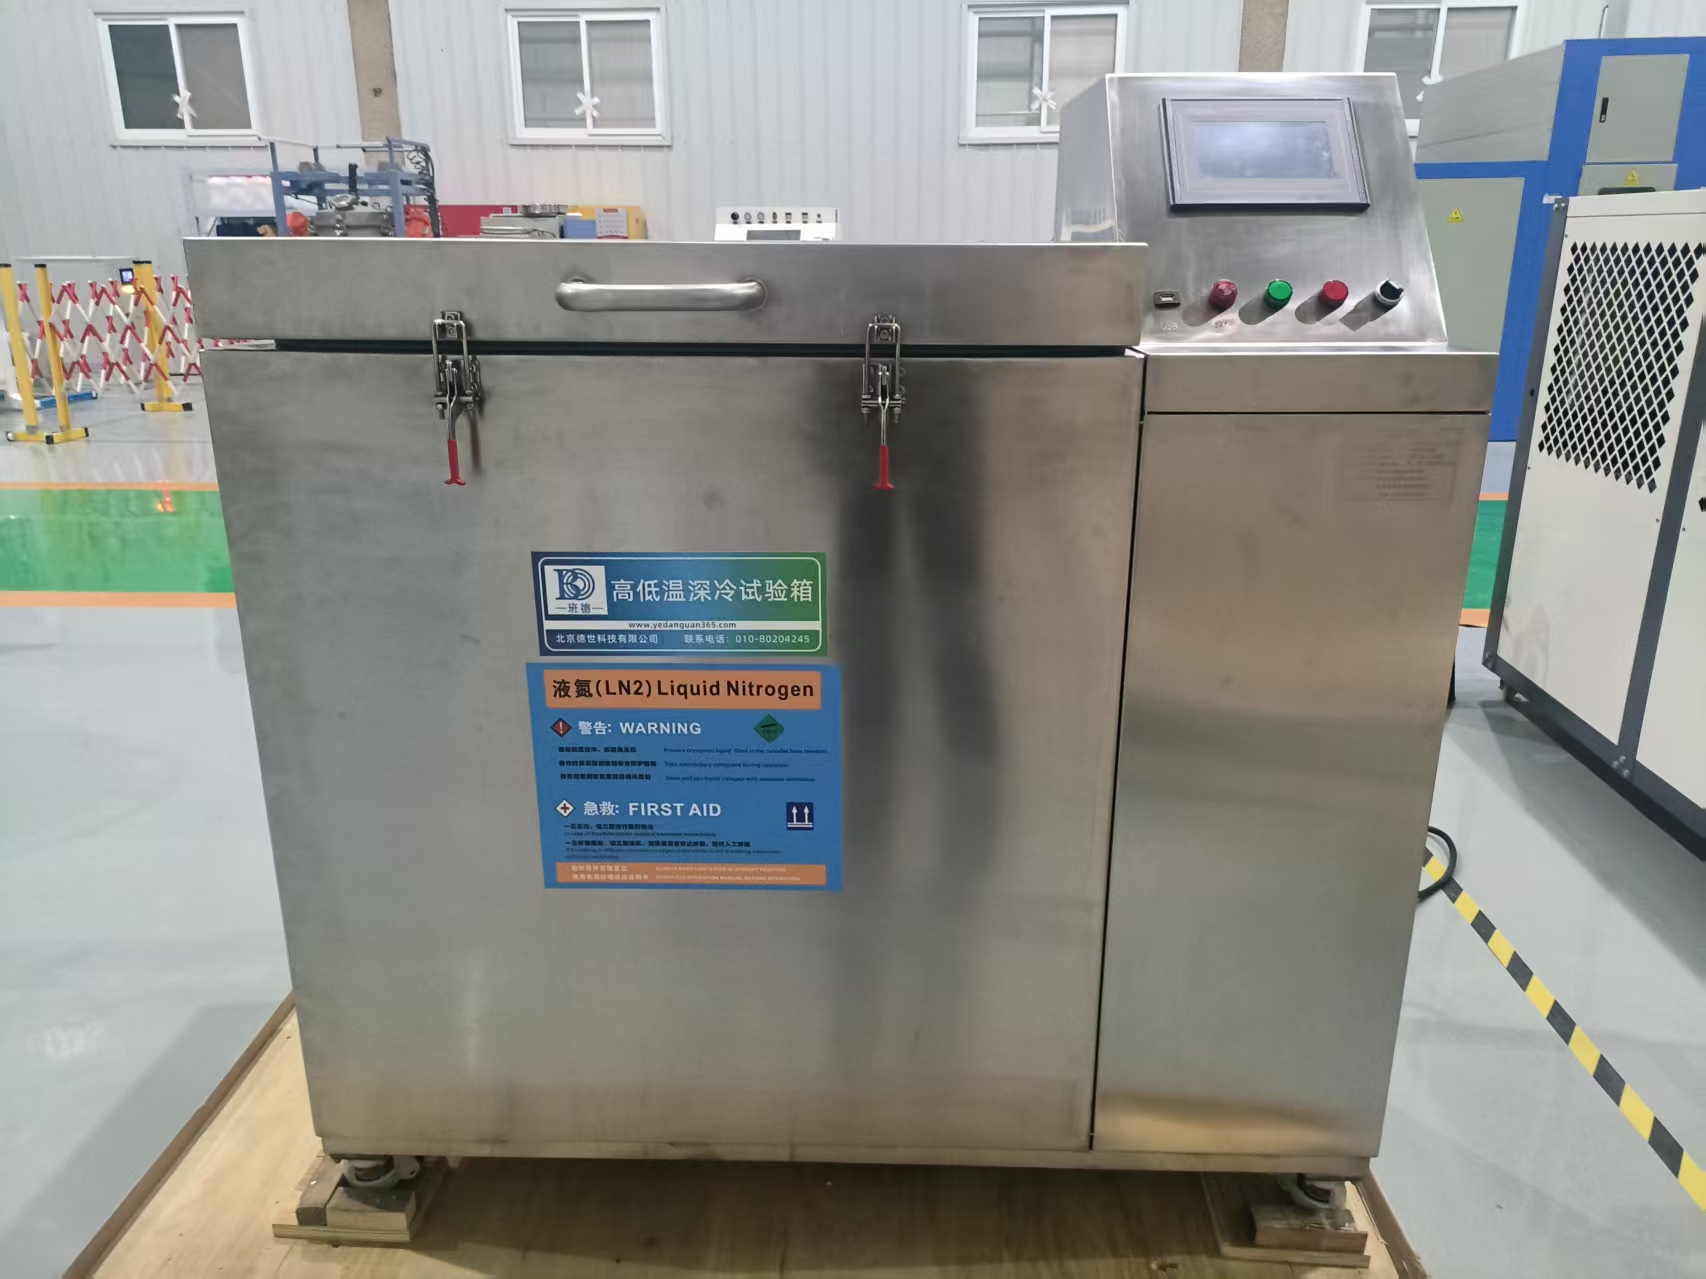
工艺实施时还有几个现场注意事项。第一,工件入箱前做好清洁,去除油污、水渍,避免低温下结冰附着,影响温度传导与装配精度。第二,采用液氮深冷箱控温优于直接浸泡液氮,箱体可实现程序降温,精准稳定维持目标温度,减少工件温度波动。第三,冷装完成后,工件取出要快速完成对位装配,工件在空气中升温速度较快,预留装配操作时间,防止还未装配到位收缩量就已经衰减。第四,装配完成后自然回温,禁止使用明火或者热风强制加温,避免产生不均匀热应力,破坏过盈配合结构。
合理把控液氮冷冻温度范围,能够降低装配阻力,减少压装带来的表面损伤,提升过盈配合的同轴度与连接可靠性,在减速机、主轴组件、航空结构件等精密机械装配场景持续应用。工艺人员需要根据材料线膨胀系数、配合过盈量计算目标收缩量,反向确定冷冻温度,不盲目采用极限低温,平衡装配效果与材料安全。
常见问答
Q1:机械冷装是不是温度越低越好? A:不是。温度越低工件收缩量越大,但低温会改变材料韧性。只要收缩量满足装配间隙要求,优先选用较高的冷装温度,规避材料低温脆化风险。
Q2:液氮冷装和深冷处理是同一种工艺吗? A:二者目的不同。冷装是利用低温收缩实现装配,保温时间短;材料深冷处理用于稳定尺寸、释放残余应力,保温周期更长,不可混淆工艺参数。
Q3:7075 铝合金冷装,推荐选用哪个温度区间? A:一般选用 - 120℃~-160℃区间,按需调整。如果过盈量很小,可提升温度;大过盈厚壁件可下调温度,同时做好保温时长核算。
Q4:冷装工件取出后,多久内要完成装配? A:工件离开低温环境会持续升温,收缩量逐步减小,通常建议数分钟内完成对位装配,提前做好工装定位,缩短装配操作耗时。