一、热平衡判定的基础条件说明
液氮环境下薄板热平衡,指板材整体温度趋近液氮饱和温度(常压下约 - 196℃),板内温差缩小至可忽略区间,不再出现明显温度下降。0.5mm 厚 304 不锈钢属于超薄板材,导热快、热容量小,和厚板的降温规律差异很大。平衡时长不是固定常数,受冷却方式、板材尺寸、堆叠状态、是否有气相隔离、搅拌流动等条件影响,下面按液相浸泡、气相静置两种主流工况划分参考区间,班德低温在薄板深冷工装配套时,会结合实际装料方式预留冷却时间。
二、液相直接浸泡工况(浸入液氮)
单片、无堆叠、板面完全和液氮接触,液氮可以自由流动包裹板材。 0.5mm 304 不锈钢单片,在常压液氮液相中,表面快速降温,20~40 秒即可接近 - 196℃;内部热平衡稳定时间参考 1~2 分钟。这个阶段前期降温速率极快,表层瞬间冷却;因为板材厚度极小,导热热阻很低,厚度方向温差会快速消失。需要注意:刚浸入时液氮剧烈沸腾,气膜包裹板面会短暂阻碍换热,也就是膜沸腾阶段,会小幅拉长降温时间。如果板材面积大、平铺在液氮液面,局部气膜不容易散去,平衡时间偏向区间上限。
三、气相液氮环境静置冷却
气相环境依靠低温氮气对流换热,换热强度远低于液相浸泡,没有液氮直接接触。单片 0.5mm 304 不锈钢板,在稳定 - 190℃级别的气相冷区,达到热平衡一般需要 3~8 分钟。气流流速是关键变量:有强制循环气流的气相腔体,换热效率提升,通常 3~4 分钟;自然对流、气流弱的密闭气相腔,换热变慢,需要 5~8 分钟。气相梯度也要纳入考量,如果板材放置在距离液氮液面较远、温度偏高的上层区域,平衡温度本身更高,时间会进一步拉长。
四、堆叠、工装夹持对平衡时间的影响
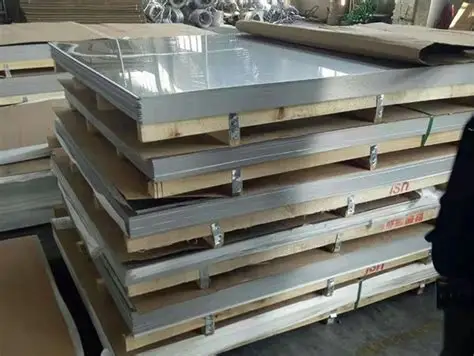
薄板如果多张叠放、夹具夹紧,板与板之间缝隙空气不容易排出,冷氮气流通受限,换热通道被遮挡。少量堆叠(2~3 张、间隙敞开):液相浸泡平衡时间拉长至 2~4 分钟;气相环境拉长至 8~15 分钟。紧密堆叠、无通风间隙:换热只能依靠板材接触面导热,外侧板材先冷却,中心板材降温滞后,平衡时间会成倍增加,部分工况可达 20 分钟以上。深冷工艺如果要求每一张板温度均匀,不建议紧密堆叠,板材之间预留通气间隙。
五、影响时长的其他关键变量
初始温度:常温 20℃起冷是基准;板材预热后投入液氮,降温时间明显变长。
表面状态:表面油污、氧化层对不锈钢导热影响很小,但会改变液氮沸腾形态,气膜更容易附着。
压力:加压液氮饱和温度更高,温差变小,降温驱动力下降,平衡时间增加。
测温位置:探头贴在板材表面,读数下降快;如果探头埋在板材叠层内部,测得平衡时间会更久。工艺判定热平衡,优先以板材本体测温探头稳定读数为准,不能只看环境温度。
六、工艺实操建议与判定方法
不建议单纯依靠固定时间计时,可靠的判定方式:在板材本体贴低温 PT100 传感器,连续监测温度,温度连续稳定 30 秒以上无明显下降,即可判定达到热平衡。如果是批量深冷处理,液相浸泡单片工艺可预留 2 分钟保冷计时;气相工艺单片预留 8 分钟;堆叠工件要提前做测温验证,建立工艺台账。超薄不锈钢板冷速快,也更容易出现热冲击,工艺上可选择预冷过渡,减少瞬间温差应力。
七、常见误区
误区 1:薄板很薄,几秒就能完全平衡。忽略液氮浸入初期的气膜沸腾阻碍,瞬时温度只是表层,短时间内不能代表板体整体均匀。误区 2:气相和液相冷却时间按同一标准。气相对流换热系数远低于液相沸腾换热,二者时长差距明显。误区 3:堆叠薄板只按单片时间设置保温,内部板材温度达不到工艺要求,造成批次一致性差。班德低温配套薄板深冷工装、气相液氮杜瓦时,可根据装料方式、产能要求,给出冷却节拍与测温布点方案。
常见问题
Q:0.5mm 304 不锈钢板,液相液氮冷却,2 分钟足够吗?
A:单片敞开放置,2 分钟一般可以达到热平衡;大面积薄板、堆叠状态,建议以板体测温为准。
Q:热平衡之后,继续长时间保冷有没有意义?
A:温度稳定后继续保冷,板材本体温度不会进一步下降,主要作用是维持工艺恒温,消除残余应力的深冷工艺,按工艺要求设置保冷时长即可。液氮深冷箱