轴承液氮深冷处理,是轴承热处理后的一道关键工序。工件淬火回火后进入深冷箱降温至 - 120℃~-196℃区间保温,促使残余奥氏体向马氏体转化,稳定金相组织、提升硬度均匀性、减小后续尺寸变化,同时改善轴承耐磨性与接触疲劳寿命。深冷箱选型直接影响轴承批次稳定性、良率和生产节拍,不同类型轴承、产能要求、工艺方案,对应的设备配置差异明显。本文从工艺需求、设备类型、核心参数、结构配置、风险点等维度,梳理轴承行业深冷箱选型思路。
一、先理清轴承深冷的工艺需求,再定设备
轴承品类多,工艺目标不一样,选型基准也不同。选型第一步,先明确加工对象与工艺曲线:
轴承类型:精密主轴轴承、滚子轴承、滚珠轴承、大型轧机轴承、汽车轮毂轴承、高速轴承等。精密轴承对温度均匀度、升降温速率要求严格;大尺寸轧辊轴承、大型套圈工件自重高,对箱体承重、内部有效空间要求更高。
工艺温度区间:常规轴承深冷常用 - 120℃~-160℃;部分高稳定性要求的轴承会用到接近 - 190℃的超深冷工艺。不是温度越低越好,温度需要匹配材料牌号(GCr15、GCr15SiMn、渗碳轴承钢等)既定工艺文件。
升降温速率:轴承套圈属于环形薄壁件,降温过快容易产生温差应力,造成变形。精密轴承普遍要求可控慢速降温,一般 0.5~3℃/min 可调;普通轴承可以放宽速率。
装料方式与产能:间歇批次式单筐处理、连续在线式深冷、配套热处理生产线联线。小批量试样、打样、小订单适合箱式批次深冷箱;大批量轮毂轴承、滚动轴承量产,可评估在线式深冷通道。
工艺追溯要求:是否需要温度曲线存储、数据导出、对接 MES 系统。精密轴承、出口轴承很多需要留存每一批次的温度记录,用于质检追溯。
区分两种制冷模式:液氮喷淋式、液氮风冷循环式,是轴承深冷箱最核心的分类。
二、两种主流液氮深冷箱对比
液氮喷淋式深冷箱
液氮通过喷嘴直接喷入箱内,依靠液氮汽化吸热降温,降温速度快,设备结构简单,初始投入偏低。优势:极限温度容易达到 - 196℃,瞬时制冷量大,适合需要快速拉温的工序;设备成本相对友好。短板:箱内温度均匀性偏弱,靠近喷嘴位置温度偏低,远离位置降温滞后;直接喷淋容易造成工件局部过冷,薄壁轴承套圈有变形风险;液氮消耗量大,长期运行成本偏高;箱内容易积聚液氮积液,工件底部长时间浸泡,金相一致性变差。适合场景:厚壁轴承、试样研发、非精密件、偶尔小批量深冷加工。不推荐高精度精密轴承批量稳定生产。
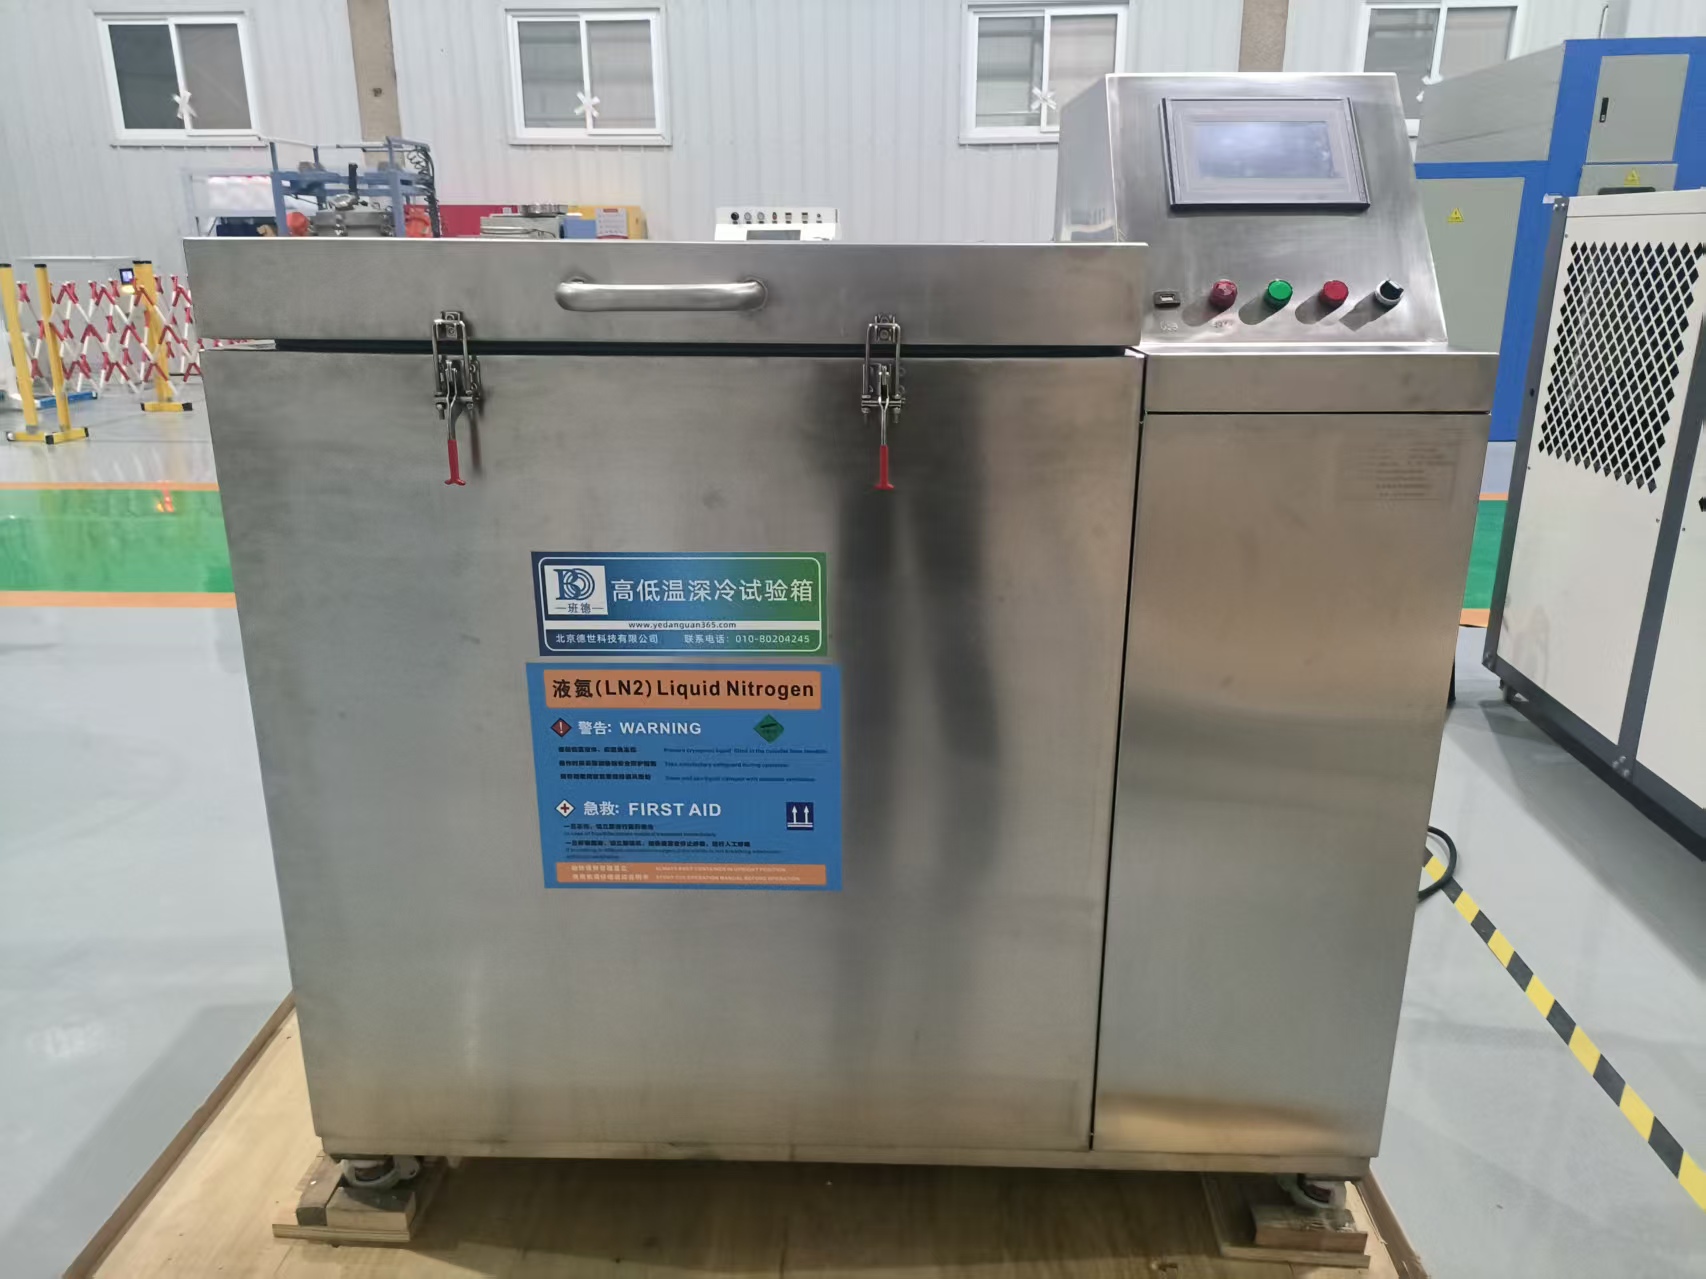
液氮风冷循环深冷箱(风道循环式)
箱内配置低温风机、导流风道,液氮在换热腔汽化,冷气流在腔体内部强制循环,不直接喷淋工件。冷气流均匀包裹所有轴承工件,腔体内温度场均衡。优势:温度均匀度好,可控升降温,避免局部骤冷;没有液氮直接接触工件,减少变形风险;液氮消耗更省,工艺曲线稳定,批次重复性好;保温阶段温度波动小,是精密轴承主流选择。短板:结构更复杂,含风机、风道、换热腔体,设备采购成本更高;极限降温速度略低于直喷款。适合场景:精密主轴轴承、高速轴承、批量稳定量产、对尺寸稳定性要求高的轴承套圈加工,也是热处理配套生产线优先选型类型。
三、核心参数选型重点
1. 有效工作室尺寸与承重
不要只看外尺寸,重点确认内部有效装料空间。轴承套圈多采用料筐、料架堆叠摆放,需要预留风道间隙,不能把腔体塞满。大型轧机轴承单件体积大,要确认内腔长宽高,同时校核底板承重。重载款底板会做加强筋、承重型钢加固,避免长期承载工件出现底板变形、密封损坏。同时确认料架、料筐选配:优先不锈钢镂空料架,保证冷风穿透,避免工件堆叠中心冷量进不去,出现内外温差。
2. 温度指标
控温范围:至少覆盖 - 180℃,满足绝大多数轴承深冷工艺;
控温精度:±1℃为基础门槛,高端精密轴承建议 ±0.5℃;
腔体内温度均匀度:这是轴承深冷最关键指标之一,批量生产建议≤±2℃;
升降温速率:支持程序分段设置,可设置多段保温、阶梯降温,适配轴承防变形工艺。
提示:参数要确认是空载指标还是满载指标,很多厂家标注为空载数据,满载工件后均匀度和速率会下降。
3. 控制系统
轴承深冷属于热处理后关键工序,优先 PLC 可编程控制,支持多组工艺曲线存储,可一键调用。基础功能:程序升温 / 降温、定时保温、超温声光报警、液氮低液位联锁、断电保护;进阶需求:触摸屏记录历史曲线、USB 导出报表、RS485 通讯对接工厂 MES,满足质检追溯。温控仪表和温度传感器选用低温专用铂电阻,多点测温(腔体多点 + 工件测温探头可选),便于监控料堆内部真实温度。
4. 箱体绝热与密封结构
箱体外壳为碳钢喷塑,内胆优先 304 不锈钢;夹层采用高密度聚氨酯 + 多层真空绝热复合结构,减少外部漏热,降低液氮消耗。箱门是漏热高发位置,低温硅橡胶复合密封,配压紧门锁;频繁开合工况建议带双道密封。箱门密封件要便于单独更换,长期低温反复使用会老化。箱体做好排水、化霜收集结构,深冷箱升温回温阶段会产生凝水,防止积水腐蚀内胆。
5. 液氮供给与安全配套
适配自增压液氮罐供液,箱体自带电磁阀、流量调节组件;管路采用低温不锈钢管路,关键位置配低温过滤器,防止杂质堵塞喷嘴 / 换热管路。安全配置是硬性要求:箱内超压泄压口、安全阀、防干烧保护、门联锁(开门自动切断液氮供给)、声光报警。选配:外置液位监测、供液罐联动补液,适合无人值守连续生产。
四、适配轴承生产的选型建议
精密轴承、高速主轴轴承、批量量产:优先风冷循环式液氮深冷箱,看重温度均匀性、可编程控温,配套多点测温、曲线存储功能,严控变形风险。
厚壁轴承、试样研发、打样车间、订单不稳定小加工厂:可选用喷淋式深冷箱,降低前期投入,做好工装摆放,避免工件直喷。
大型轧机轴承、重型轴承套圈:选择重载加强款风冷深冷箱,加大内腔、加厚承重底板,风道重新优化,保证大件中心区域温度达标。
热处理联线、大批量轮毂轴承:评估在线式连续深冷通道,和淬火回火流水线对接,自动化上下料,减少人工转运。
外协深冷加工厂(多牌号轴承混做):优先程序容量大、可存储多套工艺的机型,快速切换 GCr15、渗碳钢等不同材料工艺。
五、选型容易踩的误区
一味追求极限低温:盲目选 - 196℃直喷机型,实际工艺只需要 - 140℃,反而增加变形风险和液氮消耗。工艺匹配优先。
只看腔体容积忽略风道:买大箱体,但风道设计差,堆满料筐后中间工件降温缓慢,批次一致性差。
忽略满载验证参数:厂家提供空载均匀度数据,实际满载后温差超标,造成一批轴承尺寸离散。
不重视联锁安全:没有门联锁、超压保护,液氮持续喷入密闭腔体,存在安全隐患。
把深冷箱和高低温试验箱混淆:普通高低温箱最低温度大多 - 70℃~-80℃,达不到轴承深冷工艺温度,不能替代液氮深冷设备。
六、配套和运维考量
供液配套:一般搭配自增压液氮罐供液,根据深冷箱液氮消耗量匹配储罐容积,长距离供液建议采用真空绝热液氮管路,减少汽化损耗;
场地环境:放置区域通风良好,远离热处理炉等热源;
维保:确认低温电磁阀、风机、密封件、传感器是否为通用备件,售后响应周期;低温风机长期在低温环境运转,属于易损件;
能耗评估:要求厂家提供满载工况下的液氮消耗量参考值,核算长期运行成本。
常见问题
问:轴承深冷一定要到 - 196℃吗?
不需要。GCr15 轴承钢主流深冷工艺集中在 - 120℃~-160℃,达到足够的残余奥氏体转化效果即可。过低温度不会持续提升性能,反而提升变形风险与液氮消耗,以材料工艺文件为准。
问:喷淋款深冷箱能不能做好精密轴承?
不推荐长期批量生产。短时打样可以控制装料方式、减少直喷冲击,但温度均匀性短板很难克服,批量加工容易出现尺寸散差。
问:深冷处理放在回火前还是回火后?
轴承常规工艺:淬火→深冷→低温回火,深冷工序用来稳定组织,减少后续回火和使用过程中的尺寸变化,设备选型要匹配这个工序节拍。
问:深冷箱可以同时处理不同型号轴承吗?
可以,但尽量保证工件厚度接近、堆叠方式一致;厚度差异大的工件热容量差距大,同一套工艺曲线下,工件内部达到目标温度的时间不一致,影响处理效果。