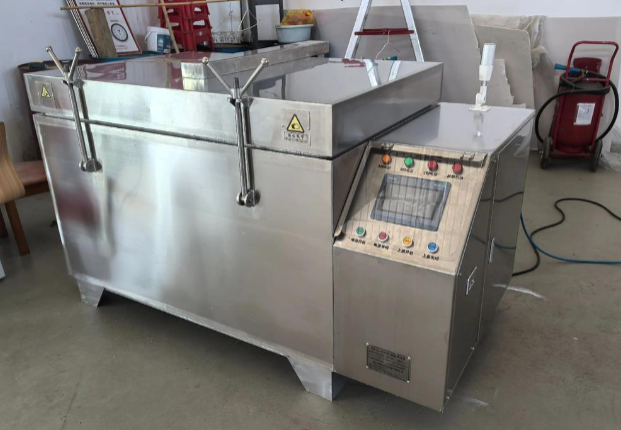
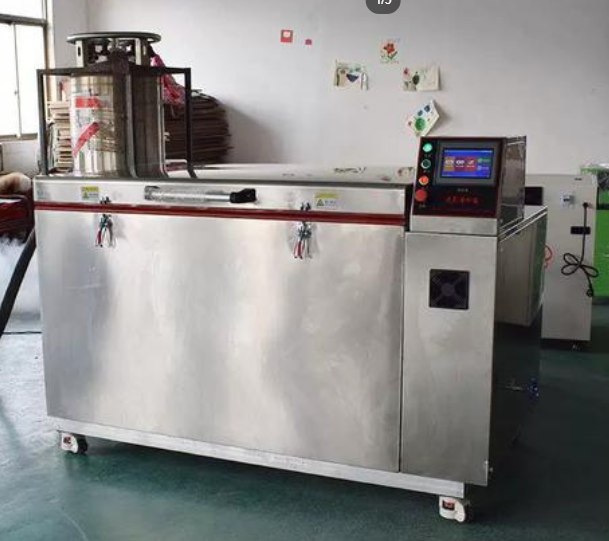
刀具液氮深冷箱,核心原理:利用液氮 - 196℃低温,对淬火后的高速钢、硬质合金刀具做深冷保温,通过低温相变消除残余奥氏体、释放内应力,提升硬度、耐磨性与尺寸稳定性,整套设备分为制冷系统、温控系统、箱体结构、安全系统四大部分。
一、设备组成
保温箱体:内胆不锈钢,夹层多层真空绝热,减少冷量流失;箱门带密封压紧结构,防止冷量外泄、结霜。
液氮供给单元:外接液氮储罐,配低温电磁阀、低温管路、汽化调压组件;部分机型带自增压补液回路,自动补液氮。
温度采集与 PLC 控制系统:箱内多点低温铂电阻传感器,实时采集温度;PLC 设定工艺曲线,控制液氮喷入量,实现降温→保温→升温全自动程序控温。
安全组件:压力安全阀、排气口、防超温联锁、低温报警、紧急停机,防止箱内压力积聚。
二、完整工作流程
1. 装料阶段
把淬火完成的铣刀、钻头、车刀等刀具放置在料架上,刀具之间预留间隙,保证箱内冷气循环均匀,关闭密封箱门。
要点:一般要求刀具淬火后尽快入深冷,避免残余奥氏体稳定化。
2. 程序降温阶段
PLC 启动工艺,低温电磁阀间歇性开启,向箱内喷射液氮;液氮接触箱内空气快速汽化吸热,箱内温度逐步下降。
不会一次性大量喷液氮骤冷,严格控制降温速率(常见:0.5~2℃/min),防止刀具热冲击开裂。
目标温度:通常降到 -180℃ ~ -190℃(根据刀具材质调整,高速钢常用 - 185℃左右)。
3. 低温保温阶段(核心工序)
温度达到设定值后,系统维持恒温保温数小时(2~24h 不等,看刀具材料与工件厚度)。
材料变化:淬火后钢材内部存在不稳定的残余奥氏体,在超低温环境下转变为马氏体;同时晶格收缩,释放淬火产生的残余应力。效果:刀具硬度提升、耐磨性能变好,使用过程不易变形。
4. 回温阶段
保温结束,停止喷液氮。依靠环境热量自然回温,也可配置干空气加热回路缓慢升温。同样控制升温速率,避免温差过大造成应力反弹;一般回升到室温后才能开箱取出刀具。
5. 出料
温度回升至常温,打开排气阀泄压,取出刀具;后续一般配套低温回火工序进一步稳定组织。
三、两种控温模式区别
喷淋式深冷箱(主流刀具款) 液氮直接喷入箱内汽化,冷量大、降温快;适合批量刀具处理,温度均匀性好,是刀具厂最常用机型。
气相式深冷箱 不直接喷淋液氮,利用液氮上方低温气相换热,温度波动更小,热冲击更低;多用于精密小刀具、硬质合金刀具。
四、关键工艺注意点
不是温度越低越好,降温 / 升温速率是防开裂关键;
深冷一般放在淬火之后、回火之前;
硬质合金刀具深冷机理和高速钢不同,主要是消除烧结内应力,提升刃口强度;
箱体排气必须通畅,液氮汽化会产生大量氮气,防止密闭空间缺氧。
刀具液氮深冷箱,就是PLC 按预设曲线控制液氮汽化制冷,缓慢把刀具降到零下 180℃左右保温,让钢材内部组织转变,改善刀具硬度耐磨性,之后缓慢回升到室温,完成深冷处理。