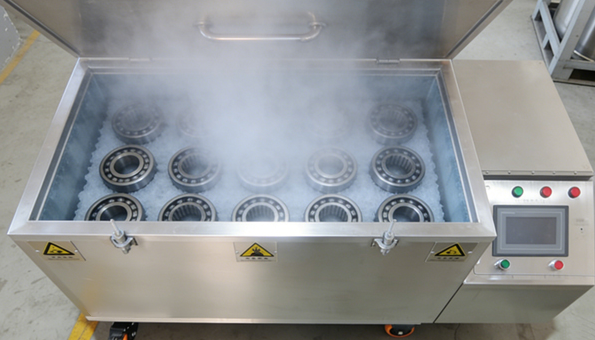
液氮深冷装配箱的适用工件范围,取决于一个核心判断:被包容件(需要装入孔内的零件)的材质和结构,是否适合在深冷环境下产生均匀收缩而不损伤性能。 理解了这条筛选逻辑,就能快速判断手头的工件能不能用冷装工艺。
先弄清楚:冷装工艺对工件的基本要求
液氮冷装利用的是金属在-120℃至-196℃区间内的均匀热收缩。工件冷却后外径缩小,与包容件孔壁之间出现装配间隙,取出后迅速装入,回温膨胀形成牢固的过盈配合-13。
适用冷装的工件通常满足以下条件:
材质方面:碳钢、合金钢、不锈钢、轴承钢、铜合金等主流金属材料均有成熟的冷装应用数据。以碳钢为例,从常温冷却至-196℃,线性收缩量约为1.1~1.2mm/m;304不锈钢约为2.8~3.0mm/m;轴承钢在-120℃~-160℃区间即可获得1.5~2.0mm/m的收缩量,兼顾效果与材质稳定性-37。
结构方面:轴类、套类、销类等回转体零件最为适合,因为冷却收缩相对均匀。薄壁件和异形件也可以冷装,但需要针对性地控制冷却速率和保温时间,避免局部变形不均。
需要规避的情况:高碳铸铁件在低温下冲击韧性下降明显,存在冷脆风险,这类包容件不适合冷装,更适合改为加热包容件的热装方案-11。
各行业冷装工件实例
轴承与传动部件。 各类滚动轴承和滑动轴承装入轴颈或轴承座,是液氮冷装最经典的应用场景。齿轮与轴的过盈配合、变速箱同步器环、联轴器、铜套等也广泛采用冷装。以破碎机动锥铜套为例,干冰冷装工艺能够在保证装配质量的同时提高作业效率-<svg width="14" height="14" viewBox="0 0 14 14" fill="none" xmlns="http://www.w3.org/2000/svg">
电机与汽车零部件。 电机转子和定子与轴的过盈装配、汽车发动机的气门座圈、连杆小头钢套、变速箱齿轮等均可通过冷装完成。气门座圈液氮冷却的实测数据表明,最佳冷却时间为10分钟,取出后须在1分钟内完成压装,以确保座圈与底孔保持合理的配合状态-29。
阀门与密封组件。 阀门衬套和阀座是冷装工艺的典型对象。某阀门总成中,外密封环与HT250阀座的配合尺寸达Φ1200mm,过盈量0.3mm,采用冷装方案避免了铸铁件加热开裂的风险-11。钛合金阀门衬套的液氮冷装工艺也已形成较完整的参数体系,涵盖冷装温度和保温时间的确定方法-<svg width="14" height="14" viewBox="0 0 14 14" fill="none" xmlns="http://www.w3.org/2000/svg">
模具与精密零件。 精密模具导柱、镶块、导套等零件的过盈装配适合冷装。模具导柱直径50mm、长度400mm的工况下,液氮冷冻后收缩量约0.10mm,足以形成装配间隙。冷装还特别适合淬火件、陶瓷等脆性材料,全程无冲击力,避免了压装造成的微裂纹和配合面损伤-13。
航空航天领域。 飞机垂尾衬套、起落架缓冲器薄壁衬筒、涡轮发动机转子等高温合金零部件的装配中,冷装已成为保障装配质量的成熟手段。飞机垂尾衬套的温差装配方案使装配合格率达到100%,解决了衬套周边裂纹和卡滞问题-<svg width="14" height="14" viewBox="0 0 14 14" fill="none" xmlns="http://www.w3.org/2000/svg">
大型设备与重载机械。 矿山设备的托轮、渣罐耳轴、大型主轴等体积大、过盈量大的零件,热装往往因加热困难或材料限制而不可行,冷装成为更稳妥的选择。MP800主机机架主轴装配中,机架为铸铁件、尺寸庞大不宜加热,主轴采用液氮冷装完成装配-<svg width="14" height="14" viewBox="0 0 14 14" fill="none" xmlns="http://www.w3.org/2000/svg">
实操中的几个关键点
冷却时间不能凭经验拍脑袋。 工件壁厚是决定冷却时长的第一因素。壁厚2~10mm的小型碳钢工件,5~15分钟即可;壁厚10~30mm的中等规格工件,碳钢需25~40分钟,不锈钢需40~60分钟-36。不锈钢导热系数低,同等壁厚下冷却时间应比碳钢延长约50%~80%。
收缩量要留安全余量。 理论收缩量与实际装配之间存在合理误差,通常需预留0.02~0.05mm的装配公差。不能把收缩量计算到临界值,否则取出后几秒内工件就开始回温膨胀,容易在装入过程中卡滞。
取出到装配的时间窗口很短。 气门座圈的数据显示,从液氮中取出到完成装配必须在1分钟内完成-29。大型工件虽然回温稍慢,但装配动作同样要提前演练,人员、工具、吊装方案全部就位后再取出工件。
液氮冷装并非万能装配方法,但对那些孔件不能加热、加热会导致精度丧失或材料性能下降的过盈配合场景,它提供了一条可靠的技术路径。选对工件类型,控好冷却时间,把握装配节奏,就能在保证配合精度的同时延长工件的使用寿命。