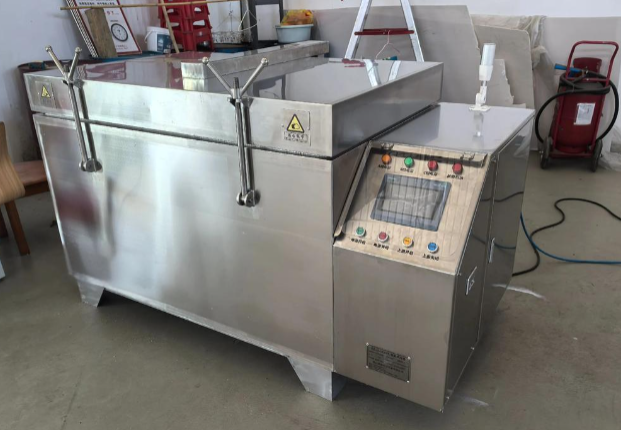
汽车零部件液氮冷却装配设备,是针对动力总成、减速器、底盘等精密零件开发的低温过盈装配专用工装设备。设备依托金属低温收缩的物理特性,将销轴、轴套、轴承、齿轮等被包容件置于低温环境,获得可控的尺寸收缩量,在无外力强压的条件下完成过盈装配。整套系统包含低温冷却腔体、真空绝热管路、液氮供给单元、PLC 温控模块、工件承载工装,以及压力、缺氧安全监测联锁组件,既可作为独立单工位设备使用,也可对接自动化输送线、机械手,融入整车零部件批量装配工序。
传统精密过盈装配常见两种方案,热装与液压压装。热装工艺加热包容件,容易造成工件表面氧化,对于已经完成热处理的齿轮、轴承,温度管控不当会改变金相组织,影响成品使用寿命。液压压装依靠大吨位压力强行压入,配合面容易产生划痕,装配过程产生的内部应力,在零部件交变载荷工况下存在滑移风险。液氮冷却装配仅对内部零件进行低温冷却,外部包容件保持常温,零件回温后自然膨胀形成均匀的过盈配合,不会损伤精加工配合表面,更适合汽车行业高可靠性零部件生产。
设备工作原理
以 - 196℃液氮作为冷源,分为喷淋冷却与浸没冷却两种冷却方式。根据工件材质、壁厚、尺寸公差要求,在控制系统内设定冷却温度与保温时长。多点温度传感器实时采集工件本体温度,形成闭环调节,自动调整液氮供给量,保证同批次工件收缩量稳定。腔体采用多层真空绝热结构,降低环境热量渗入,减少液氮消耗。
工件达到工艺目标温度后,由人工或者机械手快速取出,在有效装配窗口期内完成对位装配。待零件逐步回升至环境温度,体积恢复,形成稳定的过盈连接。班德液氮冷却装配设备配置管路防冰堵设计、安全泄压与门体联锁保护,箱门未关闭到位时系统不启动冷却程序,满足零部件车间连续生产的安全管控要求。
在汽车零部件领域的应用场景
发动机零部件装配
发动机缸套、曲轴销轴、齿轮定位销、气门衬套等零件。采用液氮冷装,规避热装带来的工件形变,保障缸体配合精度,降低发动机运行过程中的磨损,维持密封性能。
变速箱与新能源减速器组件
变速箱轴承、行星齿轮、轴套,以及混动、纯电驱动减速器销轴。新能源减速器对配合公差控制严格,冷装工艺能够控制装配应力,降低高速运转工况下的振动噪声,减少长期运行出现的配合松动问题。
底盘与转向系统零件
转向节衬套、减震销轴、轮毂轴承、底盘连接销轴。底盘零部件长期承受交变载荷,均匀稳定的过盈配合,有助于提升零部件抗疲劳性能。
新能源汽车驱动电机配件
电机转子销轴、定位衬套、固定销。电机转子高速旋转,装配面不允许出现间隙滑移。液氮冷装过程不会损伤磁钢、绝缘结构,保证电机运行稳定性。
工艺特点
装配尺寸可控。依靠温度闭环控制,工件收缩量稳定,批次一致性较好,降低装配不良率。
保护工件材料性能。无需对工件进行高温加热,不会破坏前期热处理形成的金相组织,避免氧化脱碳问题。
装配面不易损伤。省去高压压装工序,精加工配合面不会产生压痕、划痕。
适配自动化产线。设备接口标准化,可配套机械手、输送工装,实现连续流水线作业。
工装更换便捷。模块化工装设计,可快速切换不同规格轴类、套类工件,满足多品种零部件柔性生产。
常见问答
Q:液氮冷装可以用于所有汽车金属零部件吗? A:不可以。薄壁件、低刚度工件以及部分低温脆性较高的材料,冷却后容易产生微裂纹,投产前需要做低温工艺试验,评估材料适应性。
Q:零件冷却完成之后,装配操作窗口有多长? A:受工件材质、壁厚、车间环境温度影响。铝件、薄壁件回温速度更快,操作窗口通常只有几十秒。大批量生产线一般搭配机械手完成快速装配,减少超时带来的装配失效。
Q:液氮冷装设备使用过程,车间需要配套哪些安全设施? A:作业区域保持通风,安装氧含量在线监测装置。操作人员配备低温防护手套、护目镜等防护用品。设备安全阀、泄压管路按照规范定期校验,定期检查腔体真空状态。
Q:液氮冷装和热装工艺能不能搭配使用? A:可以。部分高精度总成会采用组合工艺,被包容件冷缩,包容件适度恒温加热,进一步增大装配间隙,降低装配难度,多用于凸轮轴等复杂组件装配。
Q:浸没冷却和喷淋冷却两种模式怎么选择? A:体积小、批量大、需要整体均匀降温的工件,优先浸没式;大型工件或者只需要局部冷却的零件,适合喷淋冷却。两种模式液氮消耗量、冷却效率有差异,需要结合工件参数评估。