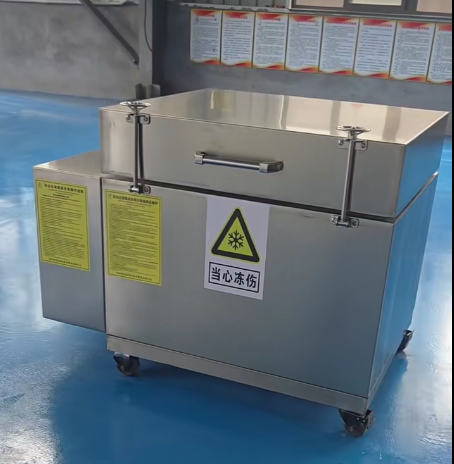
液氮冷凝回收气体成套设备,是以液氮为冷源的深冷分离回收装置。依靠 - 196℃液氮提供低温冷量,将含可凝组分的工艺气体送入低温换热器,降低气体温度,使其中的溶剂蒸气、轻烃、挥发性有机物等组分饱和蒸气压下降,从气相转变为液相或固相,实现气体组分分离、物料回收与尾气净化。整套系统为撬装模块化结构,由原料气预处理单元、深冷换热冷箱、低温气液分离器、液氮供给单元、PLC 自控系统、安全监测与泄压组件组成,可独立运行,也可对接生产线尾气管路连续作业。
常规常温、中温冷凝设备受制冷温度限制,对高沸点以外的有机组分回收能力有限,难以满足排放与物料回收双重需求。活性炭吸附、焚烧等处理方式,要么存在吸附剂更换成本,要么无法回收有价物料,还有二次处理配套工作。液氮深冷冷凝可以达到更低的工艺温度,针对高浓度溶剂尾气,直接冷凝回收有价物料,回收后的液体物料经过简单处理可重新回到生产工序,兼顾物料资源化与尾气净化。
设备工艺流程与结构
待处理原料气先进入预处理单元,完成除尘、脱水,去除气体内粉尘与水分,减少低温换热段冰堵风险。预处理后的气体进入多层板翅式低温冷箱,与液氮进行换热逐级降温,目标组分在低温环境下凝结,进入低温分离罐完成气液分离。冷凝收集的液体物料从底部排出,输送至储液罐;脱除可凝组分后的低温尾气,可通过换热器回收部分冷量,再向外排放,部分工况还可回收汽化后的低温氮气,用于车间惰化保护。
班德液氮冷凝回收成套设备配套真空绝热管路,减少管路漏热,降低液氮消耗;换热器采用防冰堵结构,双通道可切换运行,保障设备连续生产。PLC 系统采集进气流量、冷箱温度、罐内压力、液氮液位等参数,自动调节液氮供给流量,按照预设工艺曲线稳定控温,配套氧含量监测、超压报警、紧急切断联锁功能。
主要应用场景
精细化工与制药行业
反应釜、溶剂蒸馏、物料干燥工序排出的有机尾气,包含乙醇、丙酮、乙酸乙酯、二氯甲烷等溶剂。使用液氮冷凝回收,将溶剂冷凝收集,回收溶剂可回用,降低原料消耗,尾气满足排放管控要求,适合间歇式反应工序、多品种溶剂切换生产工况。
油品仓储与石油化工
储罐呼吸气、装卸尾气、伴生气内的轻烃组分回收。储罐大小呼吸产生的油气,经深冷冷凝把汽油、柴油轻质组分回收,减少油气无组织排放,回收油品可回收入罐。
新材料与锂电行业
电解液生产、溶剂提纯工序产生的含碳酸酯类尾气,这类物质挥发性较强,常规冷凝回收效率不足。液氮深冷冷凝可提升回收比例,减少溶剂损耗,同时降低尾气中有机物浓度。
实验室与特种工艺气体回收
真空镀膜、真空热处理、材料试验过程产生的可凝蒸气,采用小型液氮冷凝回收冷阱,捕获气相污染物,保护真空泵,回收部分原料,降低真空系统维护频次。
工艺特点
回收适应性广。可处理多种有机蒸气、轻烃组分,针对高浓度、间歇波动的进气工况,温度调节弹性大。
物料资源化。冷凝得到的液态物料可回收复用,在合适工况下,回收物料的价值可以覆盖大部分运行成本。
模块化撬装,布置灵活。整套设备工厂预制,现场安装工作量少,可根据气量扩容改造,适配不同产线排气量。
自动化运行稳定。温度、压力、液位闭环控制,出现超温超压、低液位等异常时自动报警,具备安全联锁保护。
可组合工艺使用。可前置机械预冷,先回收大部分高沸点组分,再进入液氮深冷单元,减少液氮消耗量,优化运行成本。
常见问答
Q:液氮冷凝回收是不是所有有机废气都适用? A:不是。优先适合高浓度、可凝性溶剂与轻烃气体;对于低浓度、难冷凝的小分子气体,单纯液氮冷凝回收效果有限,可搭配低温吸附单元组合处理。选型前需要提供气体组分、流量、进气温度参数做工艺核算。
Q:设备运行容易冰堵吗?怎么处理? A:原料气中的水分是冰堵主要诱因。设备前端设置脱水预处理,双通道换热器可在线切换除霜;系统配备温度监测,出现结霜趋势提前预警,规范预处理可以显著降低冰堵概率。
Q:液氮冷凝系统的氮气能不能回收利用? A:液氮吸热后变为低温气态氮气,可以增设换热管路回收冷量,回收后的氮气可作为惰性保护气用于生产工序,进一步降低整体能耗。但回收管路会增加设备投入,需要结合现场评估经济性。
Q:和活性炭吸附相比,液氮冷凝的优势是什么? A:冷凝工艺直接回收溶剂,没有吸附耗材更换,不产生危废吸附材料;适合高浓度尾气。缺点是需要持续供应液氮,小气量低浓度工况,运行成本相比吸附方案偏高。
Q:这套设备可以防爆吗? A:针对化工、制药等易燃易爆气体工况,设备管路、仪表、电气可按照防爆等级配置,换热器、分离罐设置泄压与阻火组件,具体防爆等级根据介质属性设计。